
Introdução à Impressão 3D
Uma visão geral da impressão 3D e de suas principais aplicações na robótica de competição da FRC.
O Impacto da Impressão 3D na FRC
Seção intitulada “O Impacto da Impressão 3D na FRC”-
Iteração e Prototipagem Ultrarrápida: A manufatura aditiva permite produzir protótipos físicos em poucas horas para validação empírica. Testar mecanismos reais acelera imensamente os ciclos de aprimoramento de design durante as seis semanas da temporada.
-
Criação de Geometrias Personalizadas Complexas: Robôs de FRC frequentemente exigem peças tridimensionais com geometrias orgânicas ou canais internos que seriam impossíveis ou excessivamente caros de usinar por métodos convencionais.
-
Peças Fortes e Leves com Preenchimento Estrutural (Infill): A impressão 3D permite gerar padrões internos ocos ou celulares (infill) que economizam material e reduzem peso drasticamente, mantendo a rigidez mecânica necessária onde ela é mais solicitada.
-
Fabricação Econômica e Acessível: É uma forma extremamente barata de fabricar componentes sob medida. Um carretel de 1 kg de filamento padrão custa uma fração do valor de uma chapa metálica usinada.
Conceitos Fundamentais
Seção intitulada “Conceitos Fundamentais”O que é Impressão 3D?
Seção intitulada “O que é Impressão 3D?”A manufatura subtrativa (como fresamento CNC) remove material de um bloco maciço até restar a forma final. A impressão 3D, ou manufatura aditiva, deposita material camada por camada, construindo a peça do zero.
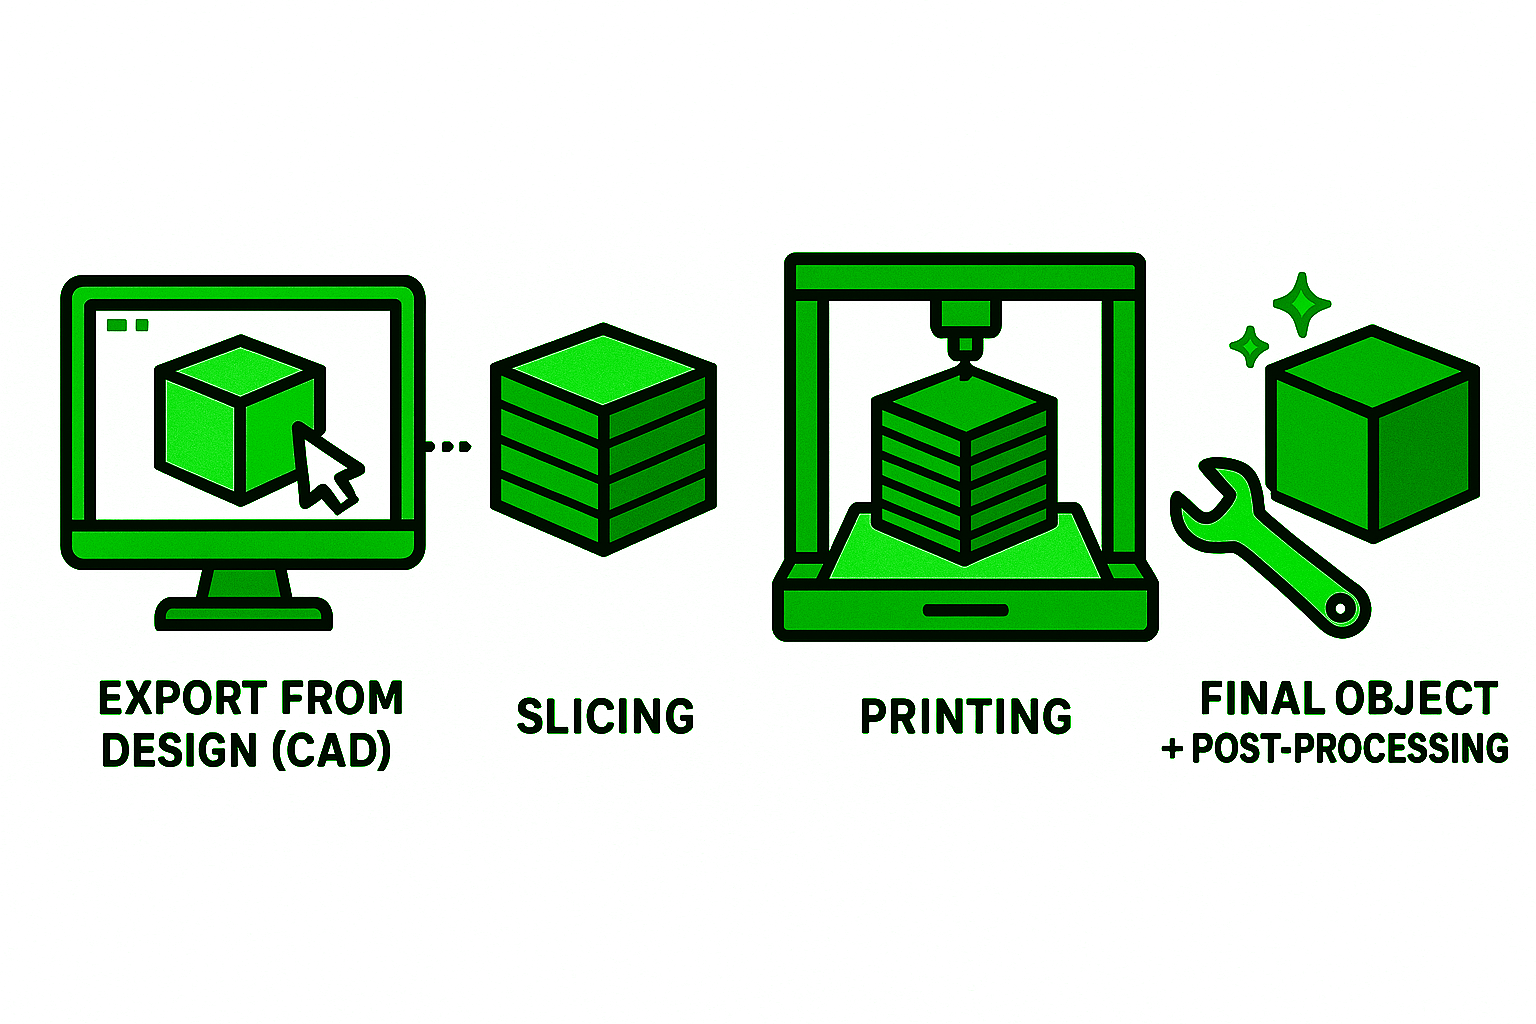
Fluxo de Trabalho da Impressão 3D
Seção intitulada “Fluxo de Trabalho da Impressão 3D”- Exportação do CAD: Após modelar a peça, ela é exportada em um formato geométrico 3D (STEP ou STL).
- Fatiamento (Slicing): O software fatiador divide o modelo em camadas horizontais microscópicas e gera as linhas de código G (G-code) — instruções precisas de rota do cabeçote, velocidades e temperaturas. Aqui são configurados densidade de preenchimento, perímetros de parede e suportes.
- Impressão: A impressora 3D executa o G-code, fundindo e depositando o filamento camada sobre camada até o topo da peça.
- Pós-processamento: Pode envolver a remoção de suportes de sustentação, instalação de insertos roscados a quente (heat-set) ou leve acabamento superficial.
Tecnologias de Impressão 3D
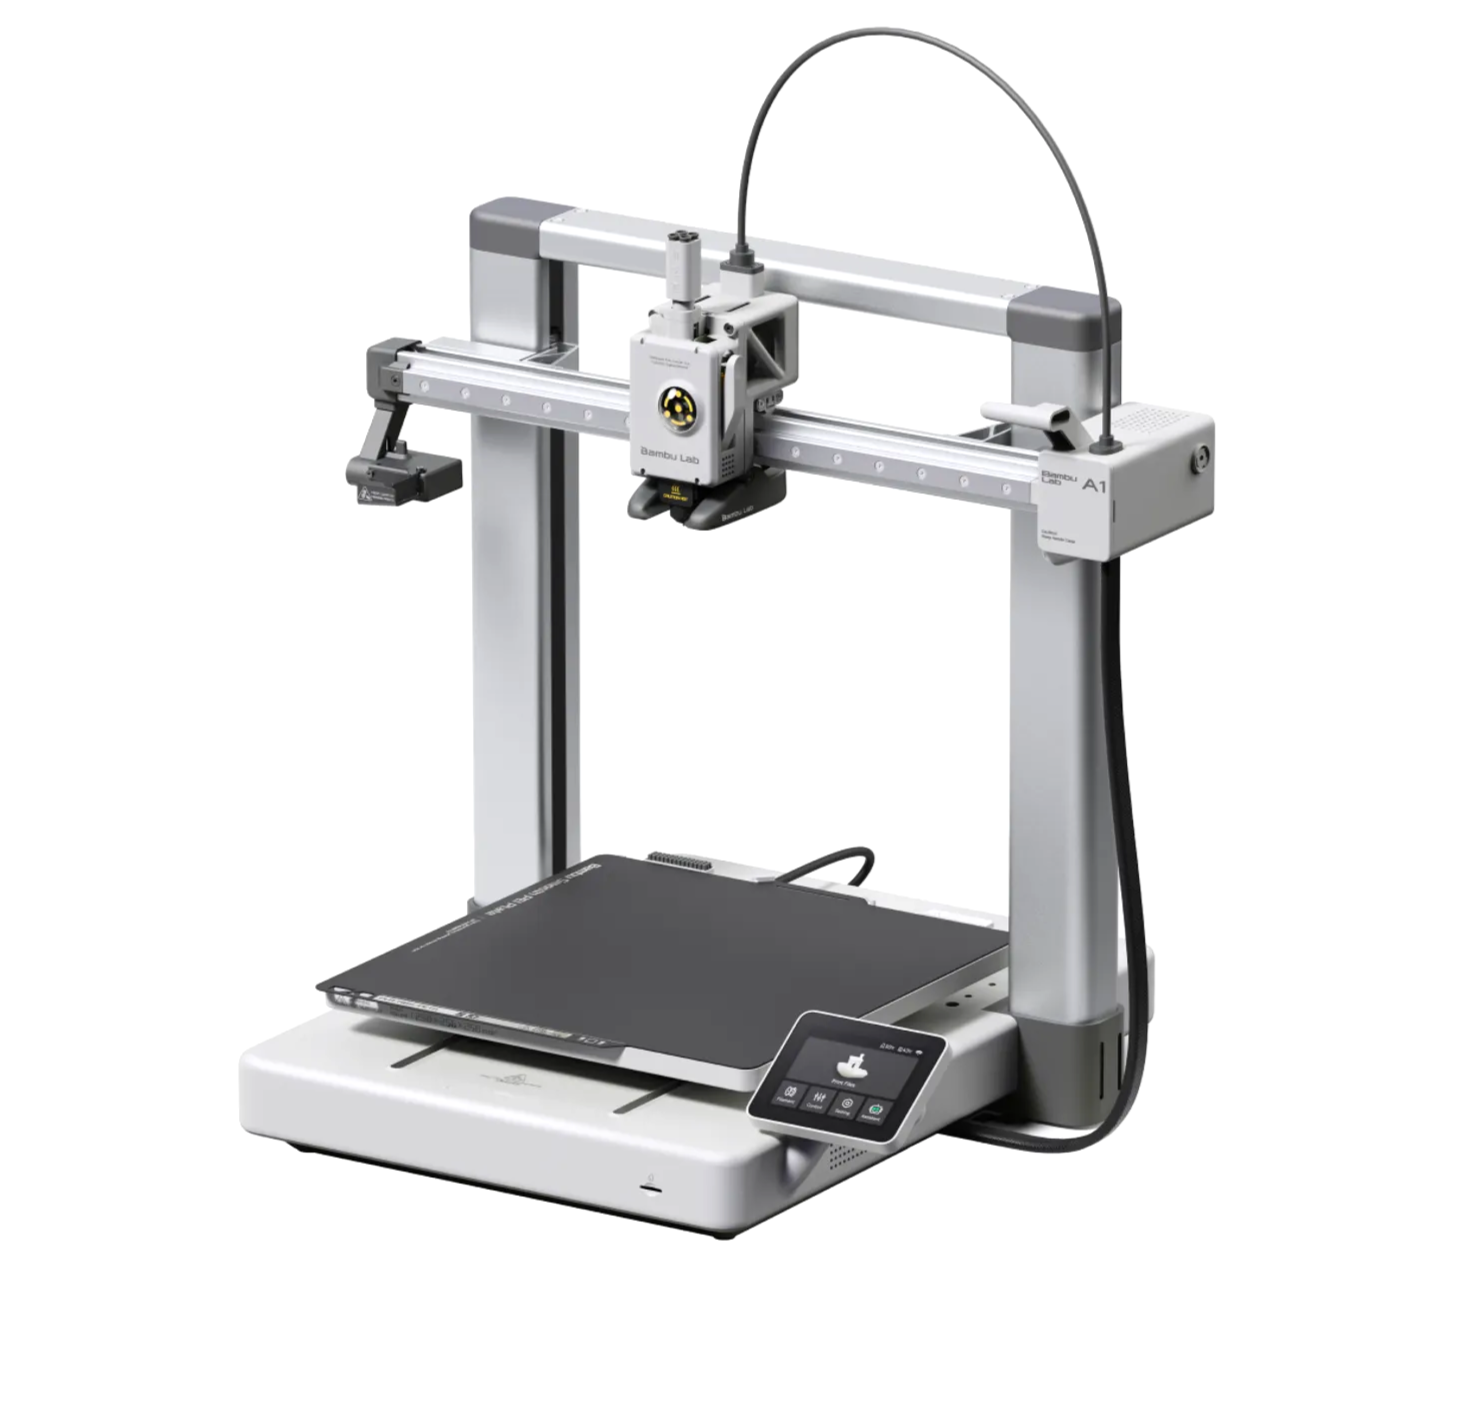
Seção intitulada “Tecnologias de Impressão 3D”Embora existam vários processos, a Modelagem por Fusão e Deposição (FDM / FFF) é a mais acessível, econômica e utilizada na FRC. As principais impressoras do mercado educacional e competitivo são fabricadas por marcas como Bambu Lab, Prusa, Creality e Markforged.
Impressão FDM (Fused Deposition Modeling)
Seção intitulada “Impressão FDM (Fused Deposition Modeling)”O filamento é tracionado por uma extrusora, fundido em um bloco aquecido (hotend) e extrudado através de um bico de latão ou aço endurecido. As linhas de plástico quente se fundem com a camada anterior e se solidificam à medida que esfriam.
- Vantagens: Baixo custo de equipamento e filamentos, enorme variedade de plásticos de engenharia e facilidade operacional.
- Desvantagens: Linhas visíveis entre camadas e anisotropia (a resistência mecânica varia conforme a direção da força). Peças FDM são extremamente resistentes no plano horizontal (eixos X e Y), mas sensivelmente mais fracas contra tração ao longo do eixo vertical Z (onde as camadas podem se separar sob esforço excessivo).
Outras Tecnologias
Seção intitulada “Outras Tecnologias”- Estereolitografia (SLA / Resina): Utiliza um laser UV para curar resina líquida fotossensível. Oferece acabamento liso e altíssima resolução, mas as resinas comuns costumam ser frágeis para impactos mecânicos severos.
- Sinterização Seletiva a Laser (SLS): Um laser funde pó de nylon camada por camada. Produz peças funcionais de engenharia extremamente resistentes, sem necessidade de suportes, porém as máquinas possuem custo industrial.
Softwares Fatiadores (Slicers)
Seção intitulada “Softwares Fatiadores (Slicers)”O fatiador é o elo entre o modelo 3D virtual e a máquina física. Os fatiadores mais populares atualmente são o Bambu Studio, PrusaSlicer, OrcaSlicer e Cura.
- Pré-visualização de Camadas: Ferramenta indispensável para inspecionar o preenchimento interno, percursos do bico e áreas com saliências em balanço (overhangs) antes de iniciar a impressão física.
- Formatos de Arquivo:
- STEP: Formato paramétrico moderno altamente recomendado. Armazena entidades geométricas exatas (arcos e círculos perfeitos) em vez de malhas triangulares, preservando a precisão dimensional exata de furos e diâmetros de rolamento sem facetas poligonais.
- STL: Formato legado baseado em malha triangular facetada. Não carrega unidades nativas, exigindo atenção para não haver confusão entre milímetros e polegadas na importação.
Materiais e Filamentos para FDM
Seção intitulada “Materiais e Filamentos para FDM”A escolha correta do filamento é crucial para o desempenho da peça no robô:
- Materiais Comuns:
- PLA: O filamento mais fácil e barato de imprimir. Excelente para prototipagem rápida e peças estáticas internas (como suportes de sensores e eletrônica). Baixa resistência ao calor e a impactos fortes.
- PETG: Mais resistente ao impacto e a choques mecânicos que o PLA, com maior flexibilidade e boa resistência térmica. Ótimo para peças intermediárias.
- ABS / ASA: Rígidos e resistentes ao calor e impacto, mas exigem impressora com câmara fechada para evitar empenamento (warping).
- Materiais de Engenharia Avançados:
- TPU (Poliuretano Termoplástico): Filamento flexível e emborrachado com excepcional resistência à abrasão e impactos. Perfeito para roletes de intake, engrenagens flexíveis de absorção de choque e para-choques mecânicos.
- Nylon (PA6 / PA12): Extremamente tenaz e resistente à fadiga e desgaste mecânico. Ideal para engrenagens e roletes sujeitos a atrito contínuo.
- Filamentos Reforçados com Fibra de Carbono (PA-CF, PETG-CF): Adição de microfibras de carbono picadas que aumentam substancialmente a rigidez estrutural, dimensional e térmica.
Ao lixar ou furar peças impressas com filamentos de fibra de carbono picada (CF), use máscara de proteção respiratória adequada para evitar a inalação de partículas microscópicas de carbono em suspensão.
- Fibra de Carbono Contínua (CFF): Tecnologia presente em impressoras especializadas (como Markforged), onde fios contínuos de fibra são embutidos nas camadas, alcançando resistência mecânica comparável ou superior ao alumínio usinado.
- Policarbonato (PC): Altíssima resistência ao impacto mecânico e elevadíssima tolerância térmica, exigindo extrusores e mesas com temperaturas muito altas.
- Armazenamento e Cuidados com Umidade: A maioria dos filamentos técnicos (especialmente Nylon, TPU e PETG) é altamente higroscópica (absorve umidade do ar). Filamentos úmidos causam bolhas, fios excessivos (stringing) e perda drástica de resistência mecânica. Guarde sempre os rolos em caixas herméticas com dessecante de sílica-gel e utilize estufas secadoras apropriadas antes da impressão.